
Вибродиагностика оборудования: подшипники, редукторы и компрессоры
Оборудование редко выходит из строя совершенно без предупреждения. Подшипник начинает работать иначе, появляется небольшой дисбаланс, увеличивается люфт, меняется характер зацепления зубьев редуктора. Машина при этом может продолжать работать без заметного шума и перегрева. Но её вибрационная картина уже изменилась.
На этом и построена вибродиагностика оборудования. По механическим колебаниям можно заметить ухудшение состояния, проследить его развитие и при достаточном количестве данных приблизиться к причине неисправности.
Метод применяют при контроле электродвигателей, насосов, вентиляторов, редукторов, компрессоров и другого вращающегося оборудования. Но в этой статье подробнее остановимся на трёх задачах, которые хорошо показывают возможности метода: диагностике подшипников, зубчатых передач и компрессорных установок.
Сразу разделим две вещи.
Контроль вибрации отвечает прежде всего на вопрос: изменилось ли состояние машины?
Вибродиагностика идёт дальше и пытается определить, из-за чего произошли изменения.
Поэтому повышенное значение на приборе ещё не означает, что нужно менять подшипник или разбирать редуктор.
Что измеряют при вибродиагностике
Любое работающее вращающееся оборудование вибрирует. Вал совершает обороты, подшипники воспринимают нагрузку, зубья входят в зацепление, ротор взаимодействует с приводом.
Задача не в том, чтобы получить нулевую вибрацию. Нужно понять, как ведёт себя конкретная машина и меняется ли её состояние со временем.
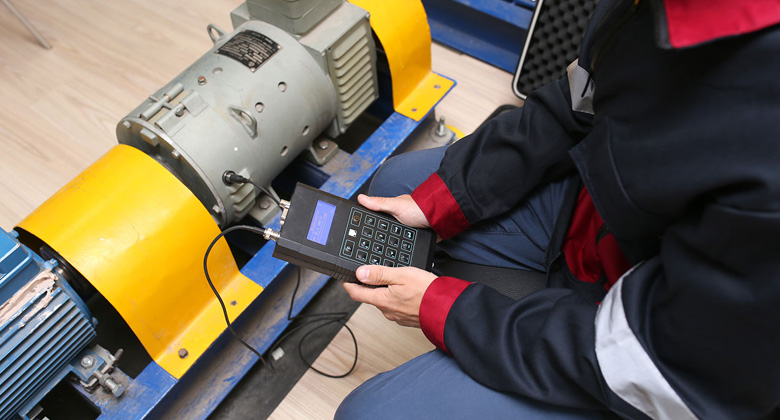
Датчик вибрации обычно устанавливают на корпус оборудования рядом с подшипниковыми опорами. Полученный сигнал затем преобразуется в параметры, с которыми можно работать.
Основных величин три:
| Параметр | Что показывает | Где особенно полезен |
|---|---|---|
| Виброперемещение | Насколько точка смещается при колебании | Низкочастотные процессы, крупные тихоходные машины |
| Виброскорость | Скорость колебательного движения | Общая оценка механического состояния |
| Виброускорение | Насколько быстро меняется скорость колебаний | Подшипники, зубчатые передачи, ударные и высокочастотные процессы |
На практике, при маршрутном контроле часто начинают со среднеквадратичного значения (СКЗ) виброскорости, которое выражают в мм/с. Этот показатель характеризует общую интенсивность вибрации и удобен при сравнении состояния машины во времени.
Допустим, на одной и той же подшипниковой опоре месяцами получали значения около 2 мм/с. Затем показатель начал расти. Это ещё не диагноз, но уже причина проверить агрегат подробнее.
Общий уровень и спектр: в чём разница
Представим два двигателя. У обоих выросло СКЗ виброскорости. У первого появился дисбаланс ротора. У второго развивается дефект подшипника.
По одной общей цифре эти случаи можно не отличить. Для поиска причины используют спектральный анализ. Он показывает, из каких частот состоит вибрационный сигнал и насколько выражена каждая составляющая.
Примерно так же можно анализировать звук. Обычный шумомер показывает общую громкость, а спектр позволяет увидеть, на каких частотах сосредоточен шум. С вибрацией принцип похож.
В спектре могут присутствовать:
- оборотная частота вала;
- её гармоники;
- характерные частоты подшипника;
- частота зубчатого зацепления;
- высокочастотные ударные составляющие;
- другие процессы, связанные с конструкцией машины.
Поэтому общий уровень помогает заметить изменение, а спектр даёт больше информации о его происхождении.
Что означают 1×, 2× и 3×
В материалах по вибродиагностике постоянно встречаются обозначения 1×, 2×, 3×. Расшифровываются они довольно просто.
Предположим, вал вращается со скоростью 1500 об/мин. Делим на 60 и получаем оборотную частоту:
1500 / 60 = 25 Гц.
Тогда:
• 1× = 25 Гц, одно событие за оборот;
• 2× = 50 Гц, два события за оборот;
• 3× = 75 Гц, три события за оборот.
Выраженная составляющая 1× часто встречается при дисбалансе. Компоненты 1× и 2× могут усиливаться при некоторых видах несоосности. Но один пик сам по себе не считается достаточным основанием для постановки диагноза.
Частоту вращения желательно знать точно. Номинальные 1500 об/мин на шильдике и реальные обороты работающей машины могут различаться. Если оборудование не показывает скорость самостоятельно, её можно проверить отдельным тахометром. Например, VERDO TM2103 поддерживает контактный и бесконтактный методы измерения скорости вращения.
Если обороты машины постоянно меняются, обычный спектр становится сложнее читать: связанные с вращением пики перемещаются по шкале частот. Тогда применяют порядковый анализ, или order analysis, в котором частоты рассматривают относительно текущей скорости вращения.
Почему тренд важнее одного измерения
Допустим, прибор показал 3,0 мм/с.
Само по себе это значение говорит не так много. Нужно знать хотя бы тип машины, точку измерения, режим работы и предыдущие результаты.
Именно поэтому в виброконтроле используют тренд.
Тренд вибрации — это последовательность результатов одного и того же измерения, полученных на оборудовании в разные моменты времени. Чтобы такой график был информативным, измерения проводят в одинаковых точках и по возможности при сопоставимом режиме работы.
Например:
2,1 → 2,2 → 2,3 мм/с
Заметного изменения пока нет.
2,1 → 2,8 → 4,0 мм/с
Здесь виден быстрый рост, поэтому агрегат имеет смысл обследовать подробнее.
В хороший тренд желательно записывать не только вибрацию. Рядом полезно фиксировать:
- дату измерения;
- точку и направление;
- частоту вращения;
- нагрузку;
- режим работы;
- выполненные ремонты;
- необычный шум или нагрев.
Это помогает не принять изменение режима за неисправность.
Какие неисправности можно заметить по вибрации
У разных дефектов есть характерные признаки. Но воспринимать их как таблицу готовых диагнозов не стоит.
| Возможная проблема | Что может измениться |
|---|---|
| Дисбаланс | Часто растёт 1× оборотной частоты, особенно в радиальном направлении |
| Несоосность | Могут усиливаться 1× и 2×, иногда заметно возрастает осевая вибрация |
| Ослабление креплений | Появляются дополнительные гармоники, сигнал становится более сложным |
| Дефект подшипника | Растёт высокочастотная активность и появляются характерные подшипниковые частоты |
| Проблема зубчатой передачи | Меняется область частоты зубчатого зацепления, её гармоник и боковых полос |
| Резонанс | При определённой частоте резко увеличивается амплитуда |
На практике приходится смотреть сразу несколько признаков.
Например, высокая 1× заставляет проверить балансировку, но дополнительно оценивают направление колебаний, крепления агрегата и фазу. Если одновременно растёт высокочастотная активность, внимание уже смещается в сторону подшипников.
Реальная машина вполне может иметь несколько проблем одновременно. Несоосность способна ускорять износ подшипника, ослабленная опора усиливать общую вибрацию, а дисбаланс увеличивать нагрузку на весь узел.
Как правильно проводить измерения
Даже хороший виброанализатор даст мало полезной информации, если каждый раз устанавливать датчик по-разному. Для регулярного контроля лучше заранее определить маршрут измерений.
Перед началом нужно зафиксировать:
- Оборудование и конкретный контролируемый узел.
- Точки установки датчика.
- Направления измерения.
- Нормальный рабочий режим.
- Частоту вращения.
- Параметры, которые будут сохраняться при каждом обходе.
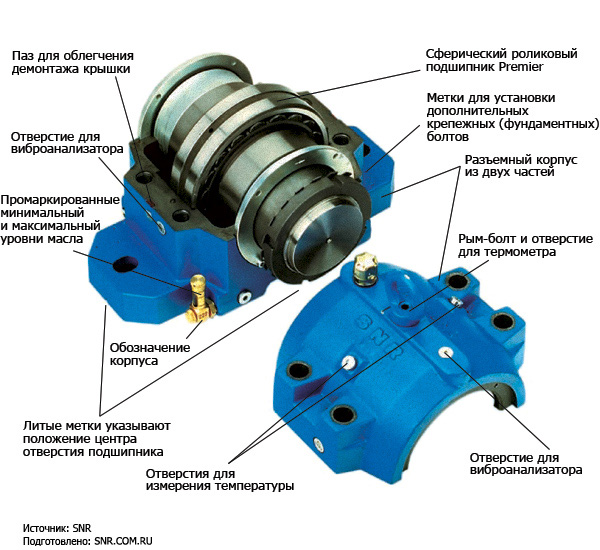
Точки выбирают на жёстких частях корпуса, хорошо связанных с подшипниковыми опорами. Тонкий кожух или случайный участок корпуса обычно подходят хуже.
На каждой опоре могут контролировать три направления:
- горизонтальное;
- вертикальное;
- осевое.
Это имеет практический смысл. Дисбаланс часто ярче проявляется в радиальном направлении, тогда как некоторые варианты несоосности лучше заметны по осевой вибрации.
Способ установки датчика тоже влияет на результат. Ручной щуп удобен для быстрого контроля, но сильнее зависит от оператора. Магнитное или жёсткое крепление обеспечивает лучшую повторяемость, особенно при работе с высокочастотным сигналом.
После этого можно переходить непосредственно к диагностике конкретных узлов.
Вибродиагностика подшипников
Подшипники качения хорошо показывают, почему общего уровня вибрации иногда недостаточно.
Представим небольшое повреждение наружной дорожки. Когда через него проходит шарик или ролик, возникает короткий удар. Затем проходит следующее тело качения и возникает ещё один импульс. В результате появляется повторяющийся сигнал. Его частота зависит не только от оборотов, но и от конструкции подшипника.
При диагностике используют четыре основных характерных частоты:
- BPFO (Ball Pass Frequency Outer Race) относится к прохождению тел качения через дефект наружной дорожки;
- BPFI (Ball Pass Frequency Inner Race) связана с внутренней дорожкой;
- BSF (Ball Spin Frequency) характеризует вращение шарика или ролика;
- FTF (Fundamental Train Frequency) связана с движением сепаратора.
На ранней стадии общий уровень виброскорости может измениться совсем немного. Повреждение сначала создаёт короткие высокочастотные импульсы, поэтому при детальной диагностике смотрят виброускорение и высокочастотную часть сигнала.
Как проводить вибродиагностику подшипника
Работу удобнее вести последовательно.
- Определить режим машины. Записывают скорость вращения и нагрузку. Если реальные обороты неизвестны, их можно измерить тахометром.
- Выбрать точки на корпусе подшипниковых опор. Сигнал желательно снять как минимум в радиальных направлениях. При необходимости добавляют осевое.
- Измерить общий уровень. Сначала смотрят среднеквадратичное значение виброскорости и сравнивают его с предыдущими результатами.
- Проверить высокочастотную составляющую. Если есть подозрение на подшипник, дополнительно анализируют виброускорение.
- Получить спектр. Ищут характерные подшипниковые частоты и их гармоники.
- Использовать анализ огибающей. Он особенно полезен при повторяющихся ударах от локального повреждения.
- Сравнить несколько измерений. Одиночный пик менее убедителен, чем его устойчивый рост от обхода к обходу.
Если известны модель подшипника и его геометрия, характерные частоты можно рассчитать точнее. Многие диагностические системы делают это автоматически по базе подшипников.
Что показывает анализ огибающей
Один небольшой дефект создаёт короткий удар. Этот удар возбуждает высокочастотные колебания корпуса. На обычном спектре они могут смешиваться с другими процессами. Анализ огибающей помогает выделить повторяемость импульсов и увидеть связанные с подшипником частоты заметнее.
Особенно полезен метод на ранних стадиях, когда среднеквадратичное значение виброскорости ещё почти не изменилось.
Температура подшипника как дополнительный признак
Температуру имеет смысл смотреть вместе с вибрацией, потому что многие неисправности подшипников сопровождаются ростом трения. По мере развития дефекта часть механической энергии начинает сильнее переходить в тепло, и корпус подшипниковой опоры нагревается.
Повышенная температура может быть связана с разными причинами:
- недостатком или избытком смазки;
- повышенной нагрузкой на подшипник;
- несоосностью валов;
- неправильной посадкой или монтажом;
- износом дорожек и тел качения;
- загрязнением смазки;
- повышенным трением в уплотнениях;
- ухудшением охлаждения узла.
Но нагрев сам по себе ещё не указывает на конкретную неисправность. Например, температура может вырасти после увеличения нагрузки на двигатель или из-за более высокой температуры окружающего воздуха. Поэтому её лучше использовать как дополнительный признак, а не как самостоятельный диагноз.
Особенно полезно сопоставлять сразу несколько параметров. Если на одной подшипниковой опоре одновременно:
- растёт общий уровень вибрации;
- появляются или усиливаются характерные подшипниковые составляющие;
- увеличивается температура корпуса,
версия о развивающейся механической проблеме становится значительно убедительнее.
Есть и обратная ситуация. В спектре уже могут появиться признаки раннего повреждения, а температура останется практически прежней. Это нормально: небольшие дефекты дорожек или тел качения способны сначала проявляться короткими высокочастотными импульсами и лишь позже привести к заметному нагреву.
Поэтому вибрация часто позволяет увидеть изменение раньше, а температура помогает понять, сопровождается ли дефект уже заметным ростом трения и тепловой нагрузки. Для простой точечной проверки температуры достаточно пирометра, например, VERDO IT1301.
При этом сравнивать лучше не с абстрактной «нормальной температурой», а:
- с предыдущими измерениями той же опоры;
- с соседней опорой того же агрегата;
- с одинаковыми узлами на аналогичном оборудовании;
- при сопоставимой нагрузке и температуре окружающей среды.
Например, если передняя и задняя подшипниковые опоры одного двигателя обычно отличаются всего на несколько градусов, а одна из них постепенно становится заметно горячее, такой тренд уже заслуживает внимания. Особенно если в этой же точке одновременно меняется вибрационная картина.
Главная задача температурного контроля здесь не в том, чтобы определить неисправность по одной цифре, а в том, чтобы добавить ещё один независимый признак к результатам вибродиагностики.
Вибродиагностика редукторов
У редуктора вибрационный сигнал сложнее. В нём одновременно присутствуют:
- частоты вращения входного и выходного валов;
- составляющие подшипников;
- работа одной или нескольких зубчатых пар;
- гармоники;
- модуляционные составляющие.
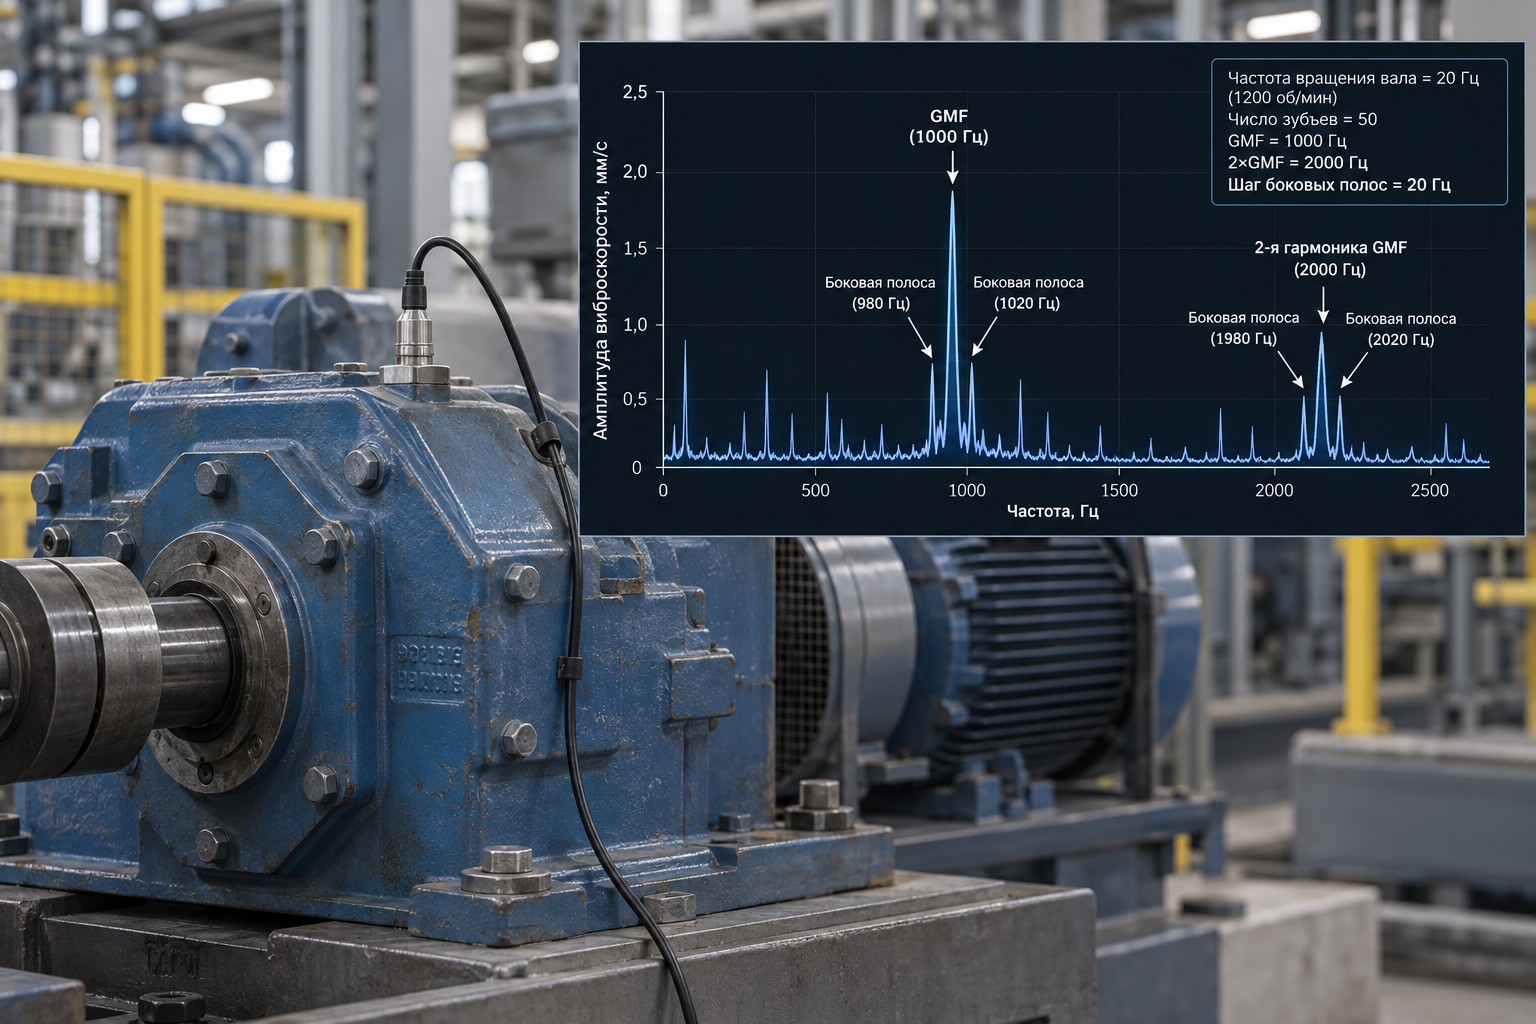
Одна из основных величин здесь называется частотой зубчатого зацепления, или Gear Mesh Frequency (GMF). Рассчитывается она довольно просто.
Допустим, колесо имеет 50 зубьев и вращается с частотой 20 оборотов в секунду:
50 × 20 = 1000 Гц.
Следовательно, GMF составляет 1000 Гц.
Наличие этой составляющей совершенно нормально. Даже исправные зубья входят в контакт с определённой периодичностью. Диагноста интересует другое: как ведёт себя GMF по сравнению с предыдущими измерениями.
Как проводить вибродиагностику редуктора
Перед измерением желательно знать схему передачи: количество валов, передаточные отношения и число зубьев колёс. Дальше последовательность такая:
- Записать рабочий режим. Фиксируют нагрузку и скорость вращения входного вала. Для регулируемого привода это особенно важно.
- Определить точки измерения. Датчик ставят на жёсткие участки корпуса возле подшипников входного, промежуточного и выходного валов, если они доступны.
- Проверить общий уровень вибрации. Сравнивают СКЗ виброскорости с базовыми и предыдущими результатами.
- Посмотреть оборотные составляющие. Изменения 1×, 2× и других гармоник могут указывать на проблемы с валами, центровкой или креплениями.
- Найти GMF. Частоту рассчитывают по числу зубьев и скорости соответствующего вала.
- Проверить гармоники GMF. Изменение не только основной частоты, но и её кратных составляющих может давать дополнительную информацию.
- Оценить боковые полосы. Смотрят их шаг, амплитуду и изменение по сравнению с предыдущими спектрами.
- Проверить подшипниковые составляющие. Редуктор нельзя диагностировать только по зубьям. Проблема вполне может находиться в одной из опор.
Что такое боковые полосы
Предположим, основной пик GMF находится на 1000 Гц.
По обе стороны появились меньшие пики: 980, 1000 и 1020 Гц.
Затем становятся заметны: 960 и 1040 Гц.
Эти пики называют боковыми полосами, или sidebands. Они возникают при модуляции сигнала зубчатого зацепления более низкой частотой. Например, вращением одного из валов.
При анализе смотрят не просто наличие полос. Важны:
- расстояние между ними;
- связь этого расстояния с частотой вращения валов;
- их амплитуда;
- симметричность;
- изменение во времени.
Растущие боковые полосы могут сопровождать дефекты зубьев, эксцентриситет, неравномерность нагрузки или другие проблемы передачи. Но диагноз подтверждают по совокупности признаков.
Если редуктор работает с электродвигателем, изменение механической картины полезно сопоставить с режимом привода. Например, VERDO CM1102 позволяет проверить ток двигателя без разрыва цепи. Это помогает понять, не совпало ли изменение вибрации с заметным изменением нагрузки.
Вибродиагностика компрессоров
С компрессорами нельзя работать по одной универсальной схеме, т.к. конструкции сильно различаются.
Центробежный компрессор имеет быстро вращающийся ротор, подшипники и муфту. Здесь большое значение имеют дисбаланс, несоосность и динамика ротора.
Винтовой компрессор содержит пару вращающихся роторов. В его спектре дополнительно появляются составляющие, связанные с их работой и зацеплением.
Поршневой компрессор работает совсем иначе. Возвратно-поступательное движение поршней, газовые силы и кривошипно-шатунный механизм сами по себе формируют насыщенную вибрационную картину.
Поэтому перед измерениями сначала определяют, с каким типом машины работают.
Как проводить вибродиагностику компрессора
Для периодического контроля можно использовать такую последовательность:
- Зафиксировать рабочий режим. Нужно записать:
• тип компрессора;
• скорость вращения;
• нагрузку;
• давление всасывания и нагнетания;
• рабочую производительность, если она доступна;
• температуру и другие параметры, которые заметно влияют на режим.
Без этого сравнивать два измерения сложнее. - Определить постоянные точки. Обычно измеряют вибрацию на корпусах подшипников компрессора и двигателя. Точная схема зависит от конструкции машины.
- Снять общий уровень. Измеряют виброскорость в одинаковых направлениях и сравнивают её с предыдущими значениями.
- Посмотреть спектр. Здесь уже учитывают тип компрессора. У центробежной машины обращают внимание на оборотные составляющие, подшипники и признаки дисбаланса или несоосности. У винтовой дополнительно анализируют процессы, связанные с роторами и их зацеплением. У поршневой машины спектр изначально содержит много гармоник, поэтому отдельно учитывают кинематику кривошипно-шатунного механизма.
- Сопоставить спектр с рабочими параметрами. Рост вибрации одновременно с изменением давления или производительности интерпретируется иначе, чем тот же рост при полностью стабильном режиме.
- Посмотреть тренд. Именно он показывает, является ли высокий показатель привычной особенностью компрессора или возник недавно.
- Повторить измерения после ремонта. После замены подшипника, центровки, ремонта муфты или вмешательства в привод желательно получить новое контрольное состояние.
Для компрессоров с электроприводом полезно отдельно следить за нагрузкой двигателя. Здесь опять же могут пригодиться токовые клещи. А если появляются сомнения в питании или электрической части, напряжение, ток и частоту можно проверить мультиметрами VERDO MH6106 или MH6107. Эти модели поддерживают измерение истинного среднеквадратичного значения True RMS.
Но электрические измерения остаются дополнительными. Они помогают исключить изменение режима привода, а не заменяют анализ механической вибрации.
Какие стандарты ISO 20816 относятся к вибрации
Иногда вибродиагностику пытаются свести к одной таблице: ниже определённого значения машина исправна, выше неисправна. На практике всё сложнее.
Серия ISO 20816 включает несколько частей, относящихся к разным типам оборудования.
| Стандарт | Основная область |
|---|---|
| ISO 20816-1 | Общие принципы измерения и оценки вибрации машин |
| ISO 20816-3 | Определённые промышленные машины мощностью свыше 15 кВт |
| ISO 20816-8 | Поршневые компрессорные системы |
| ISO 20816-9 | Определённые типы зубчатых передач и редукторов |
Перед использованием конкретной нормативной границы нужно проверить область применения нужной части стандарта.
Это особенно заметно на редукторах. Оценка общего уровня вибрации и поиск локального повреждения одного зуба решают разные задачи.
Аналогичная ситуация с подшипниками. Машина может ещё не иметь критического общего уровня вибрации, хотя высокочастотные признаки развивающегося повреждения уже появились.
Поэтому нормативные критерии и диагностический анализ дополняют друг друга.
Виброметр и виброанализатор: что нужно в разных ситуациях
Разница проще, чем кажется.
Виброметр нужен прежде всего для регулярного контроля общего состояния. Например, специалист проходит по цеху и каждый месяц измеряет одни и те же точки на десяти электродвигателях, двух редукторах и компрессоре.
Его задача:
- получить повторяемое значение;
- сравнить его с предыдущим;
- увидеть заметное отклонение;
- решить, какой агрегат обследовать подробнее.
Виброанализатор нужен, когда необходимо искать причину.
Он позволяет работать со:
- спектром;
- временным сигналом;
- гармониками;
- характерными частотами подшипников;
- GMF;
- боковыми полосами;
- анализом огибающей;
- порядковым анализом, если он поддерживается.
Поэтому покупать сложный анализатор только ради периодического снятия одного значения не всегда имеет смысл. И наоборот, простой прибор общего уровня не заменит спектральную диагностику, если нужно определить конкретный дефект.
Что делать, если вибрация выросла
Повышенная цифра сама по себе не является командой на ремонт.
Лучше пройти несколько проверок.
- Повторить измерение. Использовать ту же точку и направление.
- Проверить рабочий режим. Не изменились ли обороты, нагрузка или технологические параметры.
- Проверить датчик. Другой способ крепления способен изменить результат, особенно на высоких частотах.
- Сравнить тренд. Определить, произошёл единичный скачок или формируется устойчивый рост.
- Посмотреть направления. Горизонтальная, вертикальная и осевая вибрация дают разную информацию.
- Изучить спектр. Определить, какие именно частоты изменились.
- Проверить дополнительные параметры. Для электропривода это могут быть ток и напряжение, для компрессора давление и производительность.
- Сформулировать несколько возможных причин.
- Подтвердить наиболее вероятную версию дополнительными измерениями. Например, после ремонта двигателя выросла вибрация. Одновременно ток оказался выше, чем раньше.
В такой ситуации сначала проверяют, не изменился ли рабочий режим двигателя. VERDO CM1102 позволяет измерить ток без размыкания цепи, а мультиметры VERDO MH6106/MH6107 подходят для базовой проверки электрических параметров.
Если нагрузка прежняя, а в спектре резко выросла 1×, следующим направлением проверки становятся балансировка, центровка и состояние механической части.
Если вместо этого появились выраженные высокочастотные импульсы и характерные частоты подшипника, проверяют уже подшипниковый узел.
Вот здесь вибродиагностика и становится действительно полезной: она не просто сообщает «вибрация высокая», а постепенно сужает круг возможных причин.
Как организовать виброконтроль на предприятии
Начинать со сложной системы мониторинга всего оборудования необязательно.
Рабочая схема может выглядеть так:
- Выбрать агрегаты, отказ которых действительно критичен.
- Определить на них постоянные точки измерения.
- Зафиксировать направления датчика.
- Записать исходные значения на исправном оборудовании.
- Определить режимы, при которых будут выполняться измерения.
- Проводить обходы с установленной периодичностью.
- Хранить результаты в виде трендов.
- При заметном изменении выполнять углублённую диагностику.
- После ремонта получать новые контрольные данные.
Через несколько циклов появляется то, чего нет у одиночного измерения: история поведения машины.
Значение 2,7 мм/с само по себе мало о чём говорит.
Последовательность:
1,8 → 1,9 → 2,1 → 2,7 мм/с уже показывает изменение.
А ряд:
2,6 → 2,8 → 2,7 → 2,6 мм/с выглядит совсем иначе.
Поэтому хороший виброконтроль начинается не с попытки найти «правильную цифру», а с повторяемых измерений.
Заключение
Вибродиагностика полезна не столько поиском одной «правильной» цифры, сколько возможностью наблюдать, как меняется состояние оборудования со временем.
Для подшипников особенно информативны высокочастотные составляющие, характерные частоты и анализ огибающей. В редукторах дополнительно оценивают частоту зубчатого зацепления, её гармоники и боковые полосы. У компрессоров к вибрационной картине обязательно добавляют рабочий режим, тип машины и технологические параметры.
Практически работа сводится к нескольким шагам:
- проводить измерения в одних и тех же точках;
- сохранять одинаковые направления установки датчика;
- учитывать обороты и нагрузку;
- вести тренд, а не смотреть только на последнее значение;
- при заметном изменении переходить от общего уровня к анализу спектра;
- после ремонта выполнять контрольное измерение.
Именно последовательные измерения дают больше всего информации. Одна цифра может быть случайностью или особенностью режима, а устойчивый рост вибрации уже показывает, что состояние агрегата меняется.
При этом вибродиагностика не должна сводиться к попытке сразу угадать неисправную деталь. Сначала фиксируют изменение, затем изучают его характер и только после этого переходят к конкретной версии дефекта. Такой подход позволяет раньше заметить проблему и планировать обслуживание до того, как она приведёт к незапланированной остановке оборудования.
Частые вопросы о вибродиагностике
Можно ли определить неисправность только по СКЗ виброскорости?
Обычно нет. Среднеквадратичное значение помогает оценить общий уровень вибрации и увидеть его изменение. Но похожий рост могут вызвать разные неисправности. Для поиска причины используют спектр, направления измерения, частоту вращения и другие признаки.
Чем тренд отличается от обычного измерения?
Обычное измерение показывает состояние оборудования в конкретный момент. Тренд показывает, как один и тот же параметр менялся во времени. Именно поэтому по нему легче заметить постепенное развитие неисправности.
Где измеряют вибрацию подшипника?
Обычно на жёстком корпусе подшипниковой опоры или максимально близко к ней. При регулярном контроле точку желательно не менять.
Как понять, что проблема именно в подшипнике?
Смотрят не только общий уровень. Подозрение усиливают характерные частоты BPFO, BPFI, BSF или FTF, высокочастотные импульсы, их гармоники и результаты анализа огибающей. Окончательный вывод делают по совокупности признаков.
Как диагностируют редуктор?
Сначала измеряют общий уровень на подшипниковых опорах. Затем анализируют оборотные частоты валов, GMF, её гармоники и боковые полосы. Результаты сравнивают с предыдущими измерениями и учитывают рабочую нагрузку.
Чем диагностика компрессора отличается от диагностики двигателя?
У компрессора вибрация сильнее зависит от его конструкции и технологического режима. Центробежные, винтовые и поршневые машины создают разную вибрационную картину. Поэтому вместе со спектром приходится учитывать давление, производительность, нагрузку и другие рабочие параметры.
Нужно ли измерять вибрацию после ремонта?
Да, это полезная контрольная точка. После центровки, замены подшипника, ремонта редуктора или другой серьёзной работы измерение помогает проверить, как изменилось состояние машины. Но новое значение нельзя автоматически принимать за норму только потому, что оборудование работает стабильно. Сначала нужно убедиться, что агрегат собран и отрегулирован правильно.
Можно ли определить точную дату разрушения подшипника?
Обычно нет. По тренду можно увидеть развитие дефекта и оценить скорость изменения состояния. Но оставшийся ресурс зависит от нагрузки, смазки, температуры, характера повреждения и режима эксплуатации. Главная практическая задача вибродиагностики состоит в другом: обнаружить проблему достаточно рано, чтобы успеть запланировать проверку или ремонт до аварийного отказа.