Паяльное оборудование
Читать
8 мин.
Основные приемы пайки индукционными паяльными станциями - советы производителей
Индукционная паяльная станция используется почти так же, как обычная термостабилизированная, но быстрее передаёт тепло и лучше восстанавливает температуру после касания массивного контакта. В индукционных системах нагрев создаётся непосредственно в жале или картридже, поэтому между нагревателем и рабочей поверхностью меньше тепловых потерь. При этом индукция не отменяет правильный выбор формы жала: тонкая игла всё равно плохо прогревает большую площадку из-за малого пятна контакта.
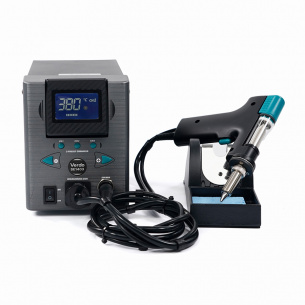
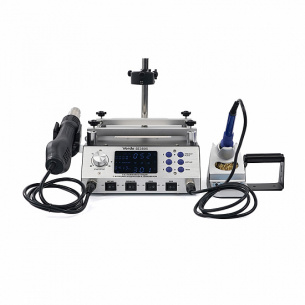
Пример такой станции — VERDO SE1202 с электромагнитным нагревательным элементом. Она подходит как для поверхностного, так и для сквозного монтажа, поэтому основные приёмы ниже применимы к широкому кругу работ с печатными платами.
1. Базовый приём пайки
Сначала контакт очищают и при необходимости обезжиривают, затем наносят небольшое количество флюса. Жало очищают и покрывают тонким слоем припоя, после чего одновременно касаются им вывода компонента и контактной площадки. Припой подают непосредственно в место соединения. Когда он растёкся по контакту, сначала убирают проволоку припоя, затем жало. Деталь не двигают до затвердевания соединения.
На рабочей поверхности жала должна оставаться небольшая капля припоя. Она создаёт так называемый тепловой мост: жидкий припой заполняет микронеровности и резко увеличивает площадь передачи тепла. Не нужно тереть или прижимать жало к выводу — правильный тепловой контакт создаётся припоем, а не механическим давлением.
2. Выбор жала по размеру соединения
Основное правило: использовать максимально крупное жало, которое помещается в рабочей зоне и не касается соседних элементов.
Для большинства работ подходят:
- жало-лопатка или отвёртка — выводные компоненты, провода, разъёмы, контактные площадки;
- скошенное жало — универсальная пайка, лужение проводов, работа с большим количеством припоя;
- конус — небольшие отдельные контакты;
- тонкая игла — очень мелкие элементы и тесные места;
- жало с углублением или «копыто» — протяжная пайка микросхем;
- нож — выводы микросхем, экраны, узкие труднодоступные места.
Чем шире соприкосновение жала с площадкой, тем быстрее передаётся тепло. Слишком маленькое жало вынуждает дольше греть соединение, хотя сама станция может иметь достаточную мощность. Слишком большое способно задеть соседние компоненты или перегреть маленькую площадку.
Для VERDO SE1202, например, выпускаются жала серии 900H разных размеров и форм, поэтому наконечник можно подбирать под конкретную площадку, а не пытаться компенсировать его неподходящий размер повышением температуры.
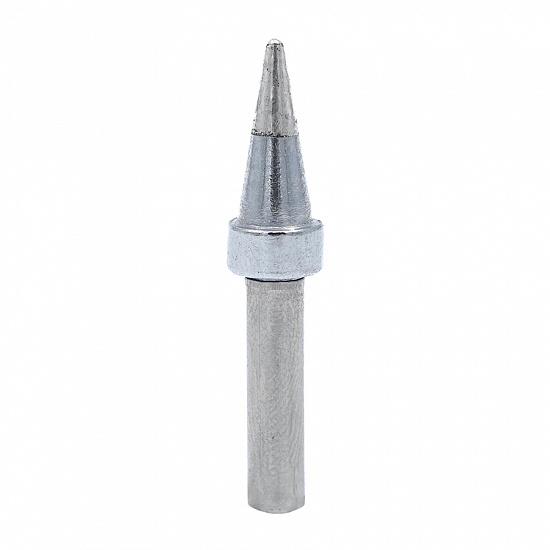
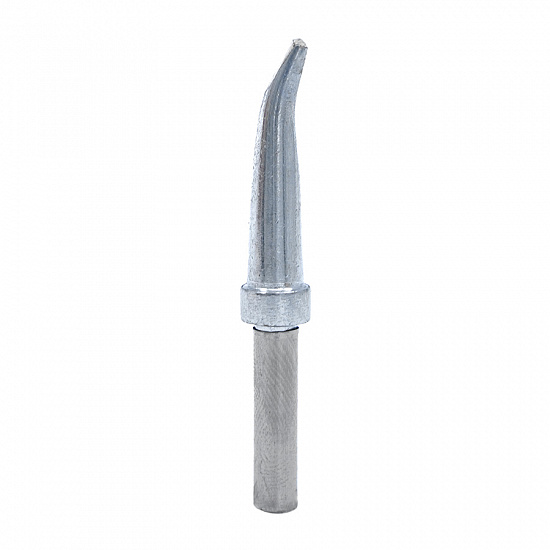
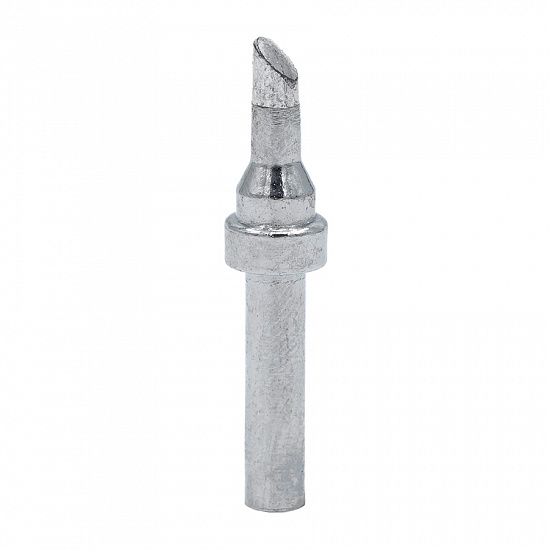
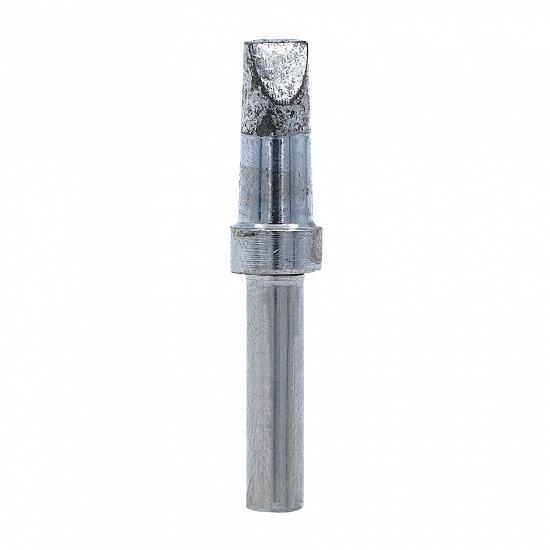
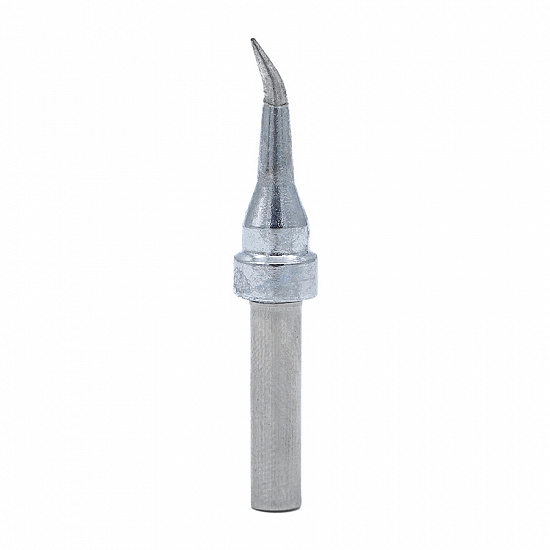
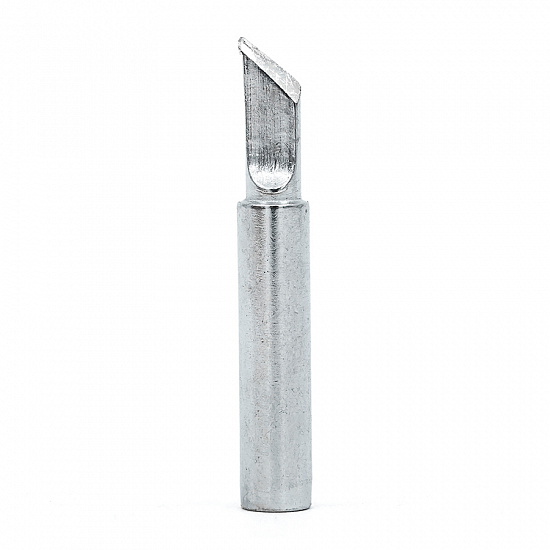
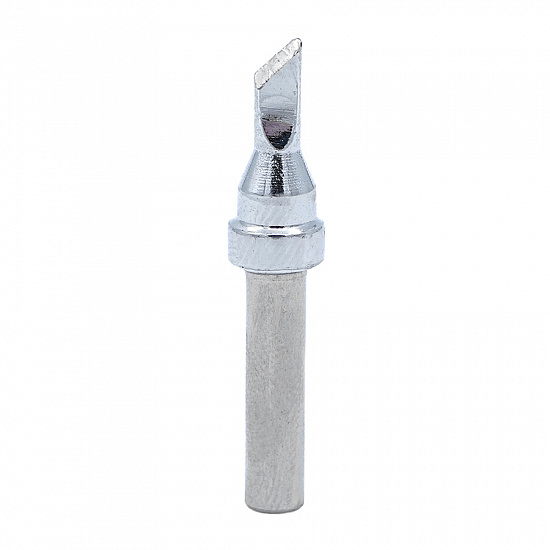
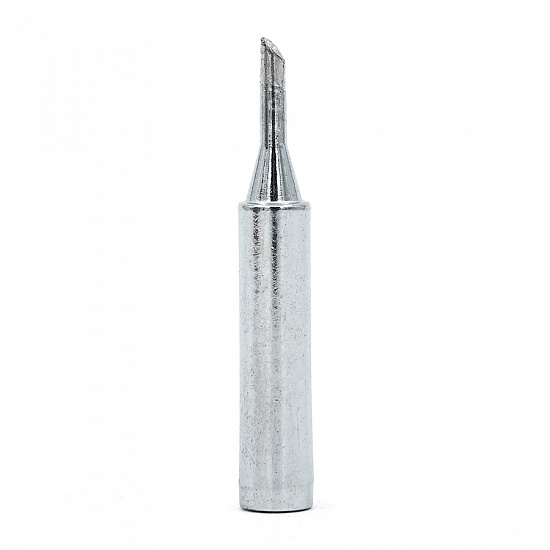
Форма и размер жала подбираются под конкретное соединение: чем больше площадь контакта, тем эффективнее передаётся тепло.
3. Пайка выводных компонентов
Для резисторов, конденсаторов, реле и разъёмов вывод устанавливают в отверстие и прикладывают плоскую часть жала одновременно к площадке и выводу. Припой подают с противоположной стороны соединения. После того как он равномерно растечётся вокруг вывода, сначала убирают припой, затем жало.
Не следует плавить весь припой непосредственно на жале, а затем переносить его на контакт. В этом случае флюс внутри проволоки успевает выгореть, а площадка и вывод могут остаться непрогретыми.
Если припой не проходит по металлизированному отверстию, сначала добавляют флюс и используют более широкое жало. Жала с канавкой или вогнутой рабочей поверхностью особенно эффективны для металлизированных отверстий: они увеличивают площадь соприкосновения с выводом и площадкой.
4. Пайка проводов и разъёмов
Провод и контакт желательно предварительно залудить. На зачищенный провод наносят флюс, прогревают жилы плоской стороной жала и подают припой так, чтобы он пропитывал жилы, но не затекал далеко под изоляцию. Контакт разъёма лудят отдельно. Затем провод и контакт соединяют и прогревают обе залуженные поверхности до их объединения.
Для толстых проводов лучше использовать широкую лопатку или скошенное жало. Увеличивать температуру до максимума вместо замены жала не следует: можно расплавить изоляцию, окислить контакт и сократить срок службы наконечника.
При пайке разъёма провод необходимо зафиксировать. Он не должен двигаться, пока припой затвердевает.
5. Пайка двухконтактных SMD-компонентов
Для резисторов, конденсаторов и диодов последовательность следующая:
- Нанести флюс на обе площадки.
- Нанести небольшое количество припоя на одну площадку.
- Удерживая компонент пинцетом, расплавить припой на этой площадке.
- Выровнять компонент и убрать жало.
- Припаять второй вывод обычным способом.
- При необходимости повторно прогреть первый вывод с небольшим количеством флюса.
Жало следует прикладывать не сверху к корпусу компонента, а к границе между выводом и площадкой.
Для компонентов 0805 и крупнее обычно удобнее небольшая лопатка, а не игла. Для 0402, 0201 и плотного монтажа может потребоваться тонкое коническое или изогнутое жало.
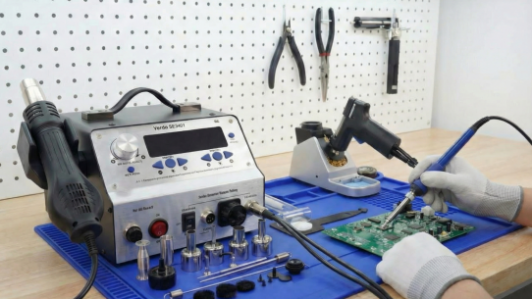
Если приходится регулярно не только устанавливать, но и снимать SMD-компоненты, удобен термопинцет. Например, VERDO SE2902 объединяет обычный паяльник и термопинцет с независимыми каналами. Такая конфигурация подходит для ремонта плат с CHIP, QFP, PLCC, BGA и другими SMD-компонентами.
6. Протяжная пайка микросхем
Для SOIC, TSSOP, QFP и других многовыводных микросхем используется протяжная пайка.
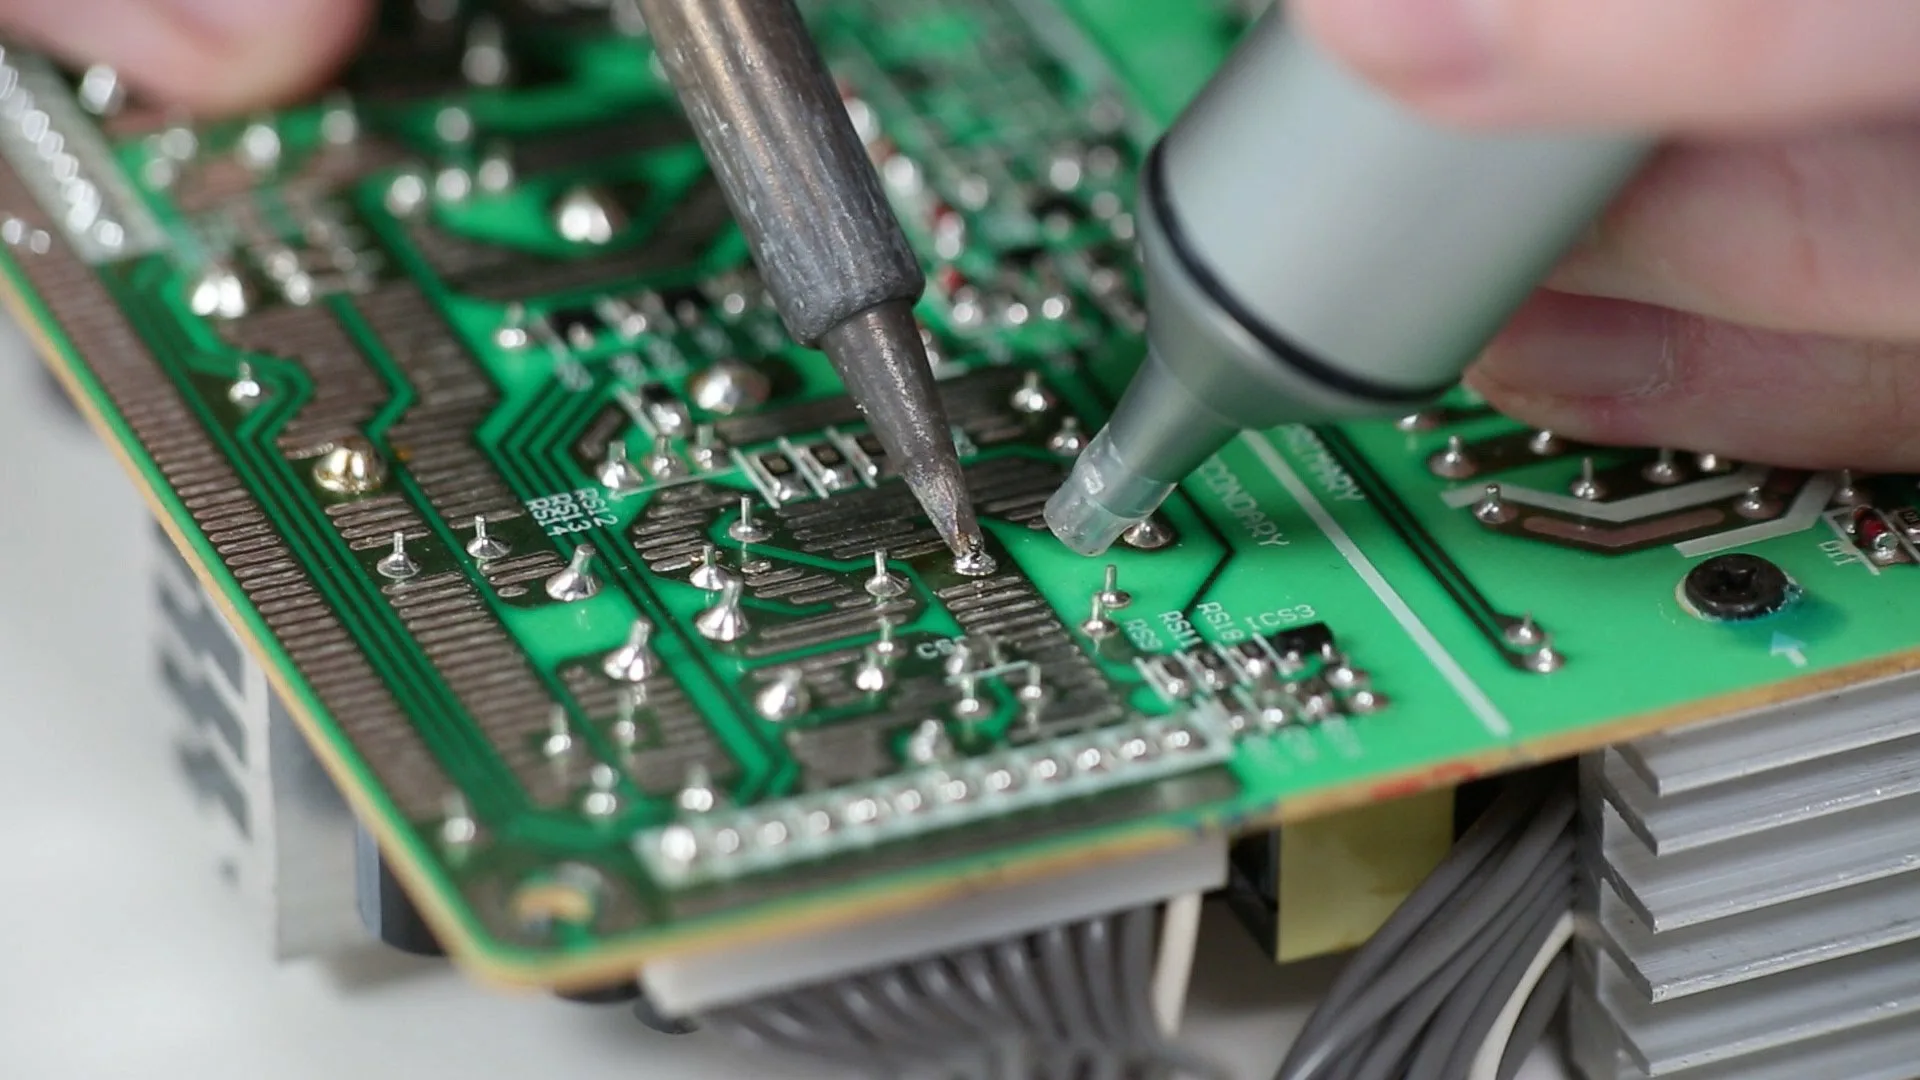
Микросхему точно выставляют и фиксируют два противоположных угловых вывода. На остальные выводы обильно наносят флюс. На скошенное, ножевое или вогнутое жало набирают небольшое количество припоя и плавно проводят им вдоль ряда выводов. Процедуру повторяют для остальных сторон, после чего соединения проверяют под увеличением.
Жало с углублением удерживает запас припоя за счёт поверхностного натяжения и уменьшает вероятность перемычек. Для протяжной пайки также подходят плоские и ножевые наконечники.
Если образовалась небольшая перемычка, сначала добавляют флюс и проводят чистым залуженным жалом вдоль выводов. Если припоя слишком много, используют оплётку для его удаления.
7. Пайка массивных площадок и полигонов земли
Многослойные платы, большие земляные полигоны, экраны и силовые разъёмы быстро отводят тепло от точки пайки.
В таких случаях используют более широкое и массивное жало, увеличивают площадь соприкосновения и добавляют свежий флюс. Если производителем предусмотрены высокотемпературные серии картриджей, можно выбрать подходящую серию. При необходимости плату предварительно прогревают снизу, чтобы сократить продолжительность непосредственного нагрева паяльником.
Для работ, где предварительный прогрев требуется регулярно, вместо длительного локального нагрева жалом можно использовать отдельное оборудование. Например, VERDO SE3501 оснащена керамическим преднагревателем и ИК-нагревом. Такой подход особенно полезен при ремонте сложных плат и работе с крупными SMD-узлами.
Не следует компенсировать тепловой отвод длительным удержанием маленького жала. Это прогревает большую область платы, может повредить компоненты и вызвать отслоение площадки. Также не рекомендуется сразу устанавливать максимальную температуру: сначала нужно подобрать правильную форму и размер жала.
Именно на таких соединениях особенно заметно преимущество индукции: станция быстро увеличивает подводимую мощность при падении температуры жала и восстанавливает её после снятия нагрузки.
8. Удаление компонентов оплёткой
Для удаления припоя необходимо:
- Нанести флюс на соединение или оплётку.
- Положить оплётку на припой.
- Прижать её широкой плоской частью жала.
- Дождаться, когда припой начнёт впитываться.
- Одновременно убрать жало и оплётку.
Нельзя тянуть холодную оплётку по площадке — вместе с ней можно оторвать медную фольгу.
Если старый припой плохо плавится, полезно сначала добавить немного свежего припоя. Свежий флюс и жидкий припой улучшают теплопередачу.
9. Температура
У индукционных станций встречаются две системы управления.
В регулируемых моделях температуру задают на станции. При отсутствии специальных требований разумная начальная настройка составляет примерно 330–350 °C, после чего температуру корректируют по смачиванию, типу припоя и тепловой массе соединения. Обычно рекомендуется начинать с этого диапазона, а не устанавливать заведомо повышенную температуру.
В системах Metcal SmartHeat и некоторых моделях HAKKO FX-100 температура определяется серией установленного картриджа или жала. На самой станции она может вообще не регулироваться. В таких случаях выбирают не цифру на дисплее, а подходящую температурную серию наконечника.
У регулируемой VERDO SE1202 рабочую температуру можно задавать непосредственно на станции. Также предусмотрены калибровка температуры и автоматический переход в спящий режим.
Ориентироваться только на температуру нельзя. Если контакт плохо прогревается при нормальной температуре, стоит проверить размер жала, правильность установки картриджа и смачивание наконечника припоем. Также причиной могут быть недостаток флюса, окисление вывода или площадки либо большой полигон, который интенсивно отводит тепло.
10. Уход за жалом
Перед пайкой жало очищают и заново смачивают припоем. Во время паузы его, наоборот, оставляют покрытым слоем припоя. Если очистить жало перед установкой в подставку и оставить его сухим, рабочая поверхность быстрее окислится.
После окончания соединения на жало добавляют немного припоя и ставят паяльник в подставку. Перед следующим соединением излишки припоя очищают и сразу формируют небольшую свежую каплю для теплового контакта.
Для регулярной очистки удобна латунная стружка. Влажная губка тоже применяется, но сильнее охлаждает наконечник. При длительном перерыве станцию нужно переводить в спящий режим или выключать. Рекомендуется выключать паяльник, если он не будет использоваться более пяти минут.
При регулярной пайке стоит подумать и об удалении дыма непосредственно из рабочей зоны. Для этого можно использовать, например, VERDO SE1001 с угольной фильтрацией. Дымоуловитель располагают рядом с местом пайки так, чтобы поток воздуха забирал поднимающиеся пары, но не мешал работе с мелкими компонентами.
Нельзя:
- зачищать рабочую поверхность напильником или обычной наждачной бумагой;
- давить жалом на контакт;
- скрести выводы;
- оставлять горячее жало без припоя;
- постоянно работать на максимальной температуре;
- менять горячий картридж плоскогубцами;
- ронять картриджи на твёрдую поверхность.
Главные ошибки начинающих
Наиболее частые ошибки при работе с индукционной станцией:
- Использование игольчатого жала для любых задач.
- Попытка прогреть большую площадку повышением температуры вместо выбора подходящего жала.
- Перенос капли припоя с жала вместо прогрева соединяемых деталей.
- Пайка без дополнительного флюса.
- Чрезмерное давление на жало и длительный непрерывный нагрев.
- Недостаточное количество припоя на рабочей поверхности жала.
- Перемещение детали во время затвердевания.
- Повторный прогрев старого припоя без добавления флюса.
- Оставление жала сухим в подставке.
Главный практический принцип: нужную скорость пайки получают не максимальной температурой, а правильным жалом, хорошим смачиванием и большой площадью теплового контакта. Индукционная станция обеспечивает быстрый подвод мощности, но качество соединения по-прежнему зависит от техники оператора.
Об авторе: Игорь Александрович Шумский — кандидат технических наук, руководитель экспертного отдела компании Олдис.
Читайте также